

 English
 中文简体
 русский
 Español
 عربى


Contenido
- 1 Por qué el conjunto del rodillo de presión merece mucha atención
- 2 Qué hace un conjunto de rodillos de presión en una fábrica de pellets
- 3 Componentees principales de un conjunto de rodillos de presión
- 4 Signos de un conjunto de rodillo de presión defectuoso
- 5 Qué comprobar antes de comprar un reemplazo
- 6 Reemplazo a nivel de ensamblaje versus solo un armazón
- 7 Hábitos de mantenimiento que prolongan la vida útil del ensamblaje
- 8 La conclusión
Por qué el conjunto del rodillo de presión merece mucha atención
Dos líneas de pellets funcionan una al lado de la otra con la misma matriz anular y la misma materia prima. Se siguen produciendo gránulos densos y uniformes durante semanas; el otro comienza a producir más finos, a vibrar y a generar una corriente desigual. Cuando se abre la segunda línea, el culpable habitual es el conjunto del rodillo de presión: una carcasa desgastada, un cojinete flojo o un sello defectuoso que deja entrar polvo en la grasa.
La versión corta es que el conjunto de rodillo de presión recibe más carga y abrasión que cualquier otra parte en la cámara de prensa. Decide qué tan uniformemente se comprime el lecho de material y cuánto dura la matriz anular. Tratarlo como un componente de precisión en lugar de una pieza de repuesto genérica es la forma más rápida de reducir las paradas no programadas.
Una aclaración antes de continuar. El término conjunto de rodillos de presión también aparece en maquinaria de conversión y recubrimiento alimentada por banda, donde generalmente significa rodillo de alimentación o de presión. Este artículo sigue el significado de la industria de granulación: la unidad de rodillos que presiona alimento, biomasa o fertilizante a través de los orificios de una matriz anular.
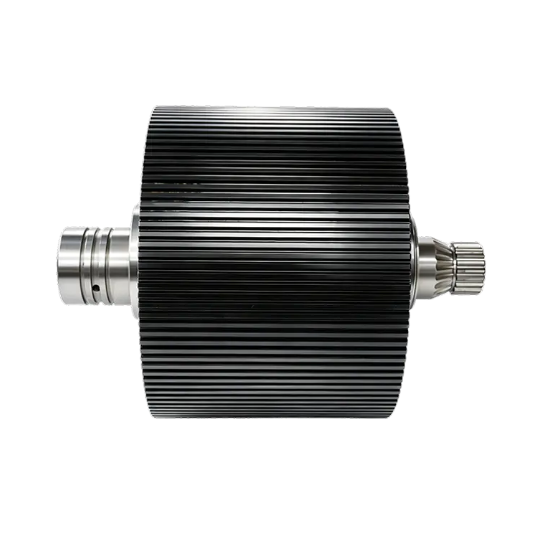
Qué hace un conjunto de rodillos de presión en una fábrica de pellets
En una típica fábrica de pellets con matriz anular, la matriz gira alrededor de los rodillos. Cada conjunto de rodillo de presión se asienta sobre un eje excéntrico y un sistema hidráulico, neumático o mecánico empuja el rodillo hacia afuera contra la superficie interior de la matriz. La fricción entre la matriz, el material y la carcasa hace girar el rodillo, el material se comprime en los orificios de la matriz y un cuchillo estacionario corta los gránulos a medida que emergen.
El punto clave es que toda la fuerza de presión de la máquina pasa a través de este conjunto. Es por eso que el estado del conjunto cambia el pellet casi de inmediato.
La carcasa del rodillo es la superficie de trabajo
La cubierta es la capa exterior removible que hace contacto con el lecho de material. Absorbe el desgaste abrasivo de la materia prima, la fatiga de cada rotación y el calor de la compresión continua. Su diámetro exterior y ancho coinciden con la matriz anular, y la dureza de su superficie es el factor principal en la vida útil.
Los cojinetes, los sellos y el eje excéntrico realizan el trabajo restante.
Detrás del armazón, los rodamientos de rodillos soportan la carga radial, los sellos mantienen los finos y la humedad alejados del rodamiento y el eje excéntrico permite ajustar la posición del rodillo en relación con la matriz. Una falla en cualquiera de estas piezas es difícil de ver desde el exterior, pero acorta la vida útil de todo el conjunto mientras la carcasa todavía parece aceptable.
Componentees principales de un conjunto de rodillos de presión
Una unidad típica consta de la carcasa del rodillo, uno o dos cojinetes, el eje excéntrico, los sellos de aceite y los elementos de retención. Cada componente tiene una función definida y cada uno falla de manera diferente. Compararlos uno al lado del otro facilita la inspección de rutina.
| Component | Función primaria | Fallo más común |
|---|---|---|
| carcasa de rodillo | Comprime el lecho de material contra el troquel anular. | Desgaste plano, desgaste escalonado, agrietamiento superficial. |
| Rodamientos de rodillos | Llevar la carga radial mientras el armazón gira. | Sobrecalentamiento, picaduras, desconchados |
| eje excéntrico | Soporta el conjunto y ajusta la separación entre el rodillo y el troquel. | Fatiga, flexión, chaveteros dañados |
| Sellos de aceite | Mantenga la grasa y bloquee el polvo y la humedad. | Fugas, labios rotos, contaminación. |
| Sujetadores y espaciadores | Mantenga la precarga del rodamiento y el juego de funcionamiento | Aflojamiento, corrosión |
Signos de un conjunto de rodillo de presión defectuoso
Los primeros avisos aparecen en dos lugares a la vez: el pellet y la máquina. Si la densidad del pellet se vuelve desigual, los finos aumentan y el molino vibra o consume corriente desigual, inspeccione el conjunto del rodillo antes de culpar al dado anular.
- Dureza desigual del pellet o proporción creciente de finos
- Vibración o golpes de la cámara de prensa.
- Un patrón de desgaste plano o escalonado en la carcasa del rodillo.
- Alojamiento de rodamientos que se calienta al tacto
- Grasa oscurecida o grasa que contiene partículas metálicas.
El desgaste de la carcasa aparece primero en la calidad de los pellets
El desgaste del caparazón rara vez es uniforme. Una carcasa que ha perdido su perfil original no puede comprimir el material de manera uniforme, por lo que la presión cae donde el desgaste es más profundo y la densidad de los gránulos sigue. Una vez que el desgaste atraviesa la capa endurecida, hacerlo funcionar por más tiempo solo desperdicia energía y corre el riesgo de dañar la matriz.
La falla del rodamiento y del sello termina en un conjunto atascado
Cuando falla un sello, los finos se mezclan con la grasa y actúan como pasta abrasiva dentro del rodamiento. Primero aparece el calor, luego el ruido, luego el juego y finalmente un cojinete agarrotado o girado que arruina el eje excéntrico. En esa etapa, reemplazar sólo la carcasa tiene poco sentido porque las piezas de soporte ya están dañadas.
Qué comprobar antes de comprar un reemplazo
En comparación con la matriz anular, un conjunto de rodillo de presión es una compra más pequeña, pero tiene una influencia enorme en el tiempo de actividad y la consistencia de los pellets. Las siguientes comprobaciones se aplican tanto a las líneas de piensos como a las de biomasa y a las de fertilizantes.
Comience con la máquina en lugar del catálogo. Utilice el número de pieza del fabricante del molino o mida el ancho del rodillo, el diámetro exterior y la geometría del eje. El conjunto debe adaptarse al diámetro interior de la matriz anular y al rango de ajuste del sistema excéntrico.
Luego cuestione el material y el tratamiento térmico. Las buenas carcasas son de acero aleado, totalmente endurecidas o cementadas hasta aproximadamente 58 a 62 HRC . Una capa más blanda se desgasta rápidamente; una carcasa demasiado dura corre el riesgo de agrietarse bajo cargas de impacto.
Verifique también el paquete de rodamientos: tipo y número de rodamientos, método de precarga y especificación de grasa. Un rodamiento que simplemente encaja pero que tiene una clasificación más baja fallará temprano en la producción continua.
Confirme las dimensiones y tolerancias críticas. El diámetro exterior de la carcasa del rodillo influye en la separación entre el rodillo y la matriz, y el descentramiento afecta la compresión uniforme. Solicite valores medidos en lugar de números de catálogo.
Finalmente, observe el control de procesos del proveedor. Los resultados consistentes provienen del control de la materia prima, la forja, el tratamiento térmico y el mecanizado final. Es más fácil confiar en un proveedor que gestiona toda la cadena que en uno que sólo ensambla las piezas compradas.
- Ancho del rodillo, diámetro exterior y ajuste del eje.
- Grado del material y rango de dureza, normalmente de 58 a 62 HRC
- Tipo, número, precarga y grasa de rodamientos
- Redondez, descentramiento y acabado superficial.
- Control de procesos desde la materia prima hasta el mecanizado final.
Reemplazo a nivel de ensamblaje versus solo un armazón
Reemplazar el conjunto completo trae rodamientos precargados, sellos colocados correctamente y una superficie de trabajo nueva de una sola vez. También elimina el riesgo de que el desgaste oculto en el rodamiento o el eje acorte la vida útil de una nueva carcasa. El tiempo de inactividad planificado se vuelve más fácil de predecir porque una parada finaliza el trabajo.
Comprar solo la carcasa tiene sentido cuando se ha revisado el eje existente, la holgura del rodamiento aún está dentro de las especificaciones y la unidad anterior no ha mostrado signos de calor o contaminación. En producción continua, la mayoría de los equipos eligen de todos modos el montaje completo, porque la diferencia de precio es pequeña en comparación con un segundo fallo dentro de la cámara de prensa.
Hábitos de mantenimiento que prolongan la vida útil del ensamblaje
La primera línea de defensa es la disciplina de lubricación. Siga el grado y el intervalo de grasa del constructor del molino; Una regla general común en condiciones de mucho polvo es relubricar los rodillos cada ocho horas de funcionamiento. No alargue el intervalo sólo porque la máquina parece silenciosa.
Verifique el juego de los cojinetes y la temperatura de la carcasa durante el recorrido diario. La detección temprana del juego evita que el rodamiento gire sobre el eje, que es uno de los modos de falla más costosos en la zona de la prensa. Si el molino utiliza más de un rodillo, gire los conjuntos para que el desgaste se mantenga equilibrado y el troquel anular mantenga una carga uniforme.
Haga que cada anillo muera cambie un punto de inspección. Una parada planificada es el momento más económico para medir el diámetro de la carcasa, inspeccionar los sellos y refrescar la grasa.
La conclusión
El conjunto del rodillo de presión se encuentra en el centro del trabajo más exigente de una fábrica de pellets. Su trabajo es simple, pero su construcción, desgaste y reemplazo tienen un efecto enorme en el tiempo de actividad y la calidad de los pellets. Inspeccione la carcasa y escuche el rodamiento, reemplace el conjunto como un sistema compatible en lugar de un puñado de piezas que encajan, y mantenga la lubricación según lo programado. Esos tres hábitos generarán más tiempo de actividad que casi cualquier otra rutina de mantenimiento en la fábrica.


