

 English
 中文简体
 русский
 Español
 عربى


Noticias de la industria
Piezas de repuesto para molinos de pellets: cómo combinar carcasas de rodillos, troqueles y ejes
La mayoría de las plantas de pellets descubren el desgaste de las matrices y los rodillos por las malas: el rendimiento por kilovatio-hora cae, la prensa comienza a vibrar y los pellets salen agrietados en los bordes. La causa raíz muchas veces no es la máquina; es una pieza de repuesto seleccionada con el número de pieza correcto pero con la metalurgia o la holgura incorrectas.
eligiendo repuestos para molinos de pellets Es una decisión de mantenimiento tanto como un paso de compra. Decide cuánto dura una matriz anular, cuánta energía consume la prensa y si una parada planificada dura veinte minutos o un turno completo.
Contenido
- 1 La matriz anular y la carcasa del rodillo son un par de desgaste, no dos números de pieza
- 2 Haga coincidir el acero de la carcasa del rodillo con la carga abrasiva de su alimento.
- 3 ¿Solo carcasa del rodillo o conjunto completo del rodillo de presión?
- 4 Los ejes excéntricos y los componentes internos llevan la cadena de desgaste hacia adelante
- 5 Programe el trabajo de reemplazo según las mediciones de espacios, no en un calendario
- 6 Abastecimiento Piezas de repuesto para molinos de pellets Sin perder el control metalúrgico
- 7 Piezas de repuesto para molinos de pellets: preguntas comunes sobre abastecimiento de los equipos de mantenimiento
- 7.1 ¿Con qué frecuencia se deben reemplazar los casquillos de los rodillos en una fábrica de pellets de pienso?
- 7.2 ¿Debo reemplazar el conjunto completo del rodillo de presión o solo la carcasa del rodillo?
- 7.3 ¿Por qué a veces falla una carcasa de rodillo nueva antes de que se desgaste la matriz vieja?
- 7.4 ¿Qué información debo enviar antes de pedir piezas de repuesto?
La matriz anular y la carcasa del rodillo son un par de desgaste, no dos números de pieza
Las matrices de anillo y los casquillos de rodillo deben tratarse como un par coincidente porque el desgaste de un componente cambia la geometría de contacto del otro. Al colocar casquillos nuevos contra un troquel viejo se concentra la carga en los puntos altos de la cara del troquel y se pueden picar los bordes delanteros de los orificios. Al utilizar un troquel nuevo con carcasas desgastadas se deja una superficie pulida que no se muerde, lo que provoca resbalones y finos excesivos.
Equipos de mantenimiento prácticos unen los dos componentes y ajustan la distancia radial entre 0,1 mm y 0,4 mm, pasando al extremo superior para los pellets de madera fibrosa. Cuando ese espacio no se puede mantener con un número razonable de vueltas en el tornillo de ajuste, la siguiente pregunta no es si se deben pedir piezas, sino cómo coincidir la carcasa con el orificio del troquel, el chavetero, los centros de los pasadores y el modelo de prensa. La relación de compresión del troquel también afecta la agresividad con la que deben morder los rodillos, por lo que un cambio en la formulación de alimentación debería provocar una revisión del perfil de la carcasa del rodillo al mismo tiempo.
El ajuste de las piezas de repuesto no es sólo la alineación de los pernos. Significa hacer coincidir la dureza, el espacio de trabajo y las especificaciones del material con la misma ventana operativa para la que se diseñó el componente original.
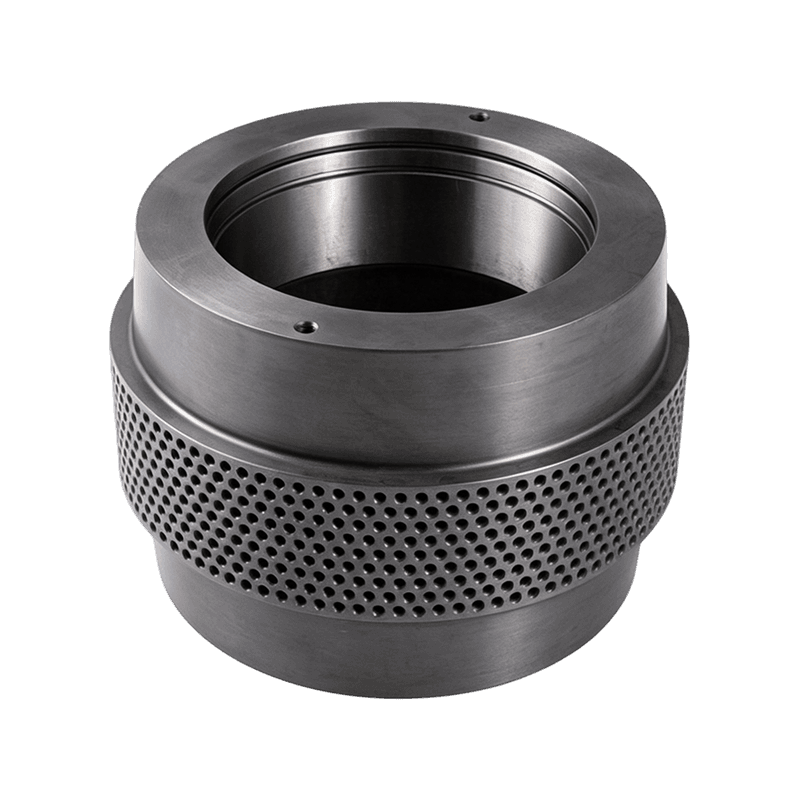 Carcasa de rodillo de pellets de acero de aleación 20CrMnTi para alimentación abrasiva Esta carcasa de rodillo cementada de 20CrMnTi se recomienda para alimentaciones con contaminación de arena, ya que las comparaciones de campo muestran que dura más que las carcasas de carbón simples entre un 30 y un 45 por ciento en condiciones abrasivas. Ver producto →
Haga coincidir el acero de la carcasa del rodillo con la carga abrasiva de su alimento.
La carga abrasiva en el alimentador, sin la marca de la prensa, debe ser el punto de partida al seleccionar una carcasa de rodillo. El contenido de sílice, humedad y fibra determina la rapidez con la que una cáscara pierde diámetro. En alimentos triturados con una notable contaminación de arena, las carcasas de 20CrMnTi endurecidas duran consistentemente más que las carcasas de carbono simples entre un 30 y un 45 por ciento en comparaciones de campo. En alimentaciones de grano de baja abrasión, un acero de rodamiento duro como GCr15 o 100Cr6 puede ofrecer la vida total más larga porque mantiene una superficie de funcionamiento suave bajo compresión.
En Anhui Jindingsheng Machinery Co., Ltd., la línea de productos se organiza alrededor de la cadena de desgaste completa: ejes excéntricos, componentes internos, carcasas de rodillos y conjuntos de rodillos de presión. La elección del material se trata como una específica, no como un valor predeterminado del catálogo.
Comparación de la vida útil relativa en condiciones de alimentación abrasivas. Los valores más altos indican un intervalo de servicio más largo antes de que la carcasa del rodillo alcance su límite de desgaste.
| Materiales | Perfil de dureza | Más adecuado para | Característica de desgaste |
| 20CrMnTi | Núcleo endurecido y resistente. | Alimentos triturados abrasivos, mezclas de madera. | Desgaste uniformemente lento, buena resistencia al impacto. |
| GCr15/100Cr6 | Alta dureza | Piensos de cereales y oleaginosas de baja abrasión | Larga vida útil, menor tolerancia al metal atrapado. |
| 60Si2Mn | Acero para muelles, elástico. | Cargas de choque pesado, prensas de alto tonelaje | Resiste el agrietamiento bajo cambios repentinos de carga. |
| 40Cr | Acero estructural aleado | Funciones de mantenimiento de propósito general | Desgaste y costo equilibrados para plantas en etapa inicial |
| Cáscara de dientes curvos | Perfil en lugar de material | Alimentos de baja densidad aparente, mala mordida | Mejora la entrada de material y reduce el deslizamiento. |
El error de especificación más común es pedir una carcasa que sea más dura que el troquel. Una carcasa más dura desplaza el desgaste a la cara de la matriz, y la matriz anular cuesta dos o tres veces más que la carcasa.
 Conjunto completo de carcasa de rodillo de matriz anular para molinos de pellets Este conjunto incluye la carcasa, los cojinetes, el eje y los sellos como una única unidad de intercambio, lo que ayuda a evitar el desgaste prematuro cuando se sospecha que hay problemas ocultos en los cojinetes o el montaje durante el mantenimiento. Ver producto →
¿Solo carcasa del rodillo o conjunto completo del rodillo de presión?
Elija una sola carcasa cuando el rodamiento y los accesorios de montaje estén en buen estado; Elija un conjunto de rodillo de presión completo cuando no pueda verificar el estado de esas piezas ocultas. En un programa de mantenimiento planificado, los casquillos suelen cambiarse dos veces antes de que un juego de rodamientos alcance su límite de servicio. En esa situación, sólo hay que reemplazar la carcasa. Una vez que mide el juego del rodamiento, escucha un gruñido o encuentra contaminación en el deflector de aceite, la decisión cambia.
La instalación de una nueva carcasa en un rodamiento dañado produce un patrón de contacto pulido y cambiante que destruye la pieza nueva rápidamente. El conjunto completo del rodillo de presión elimina ese riesgo al reemplazar juntos la carcasa, el soporte del eje, los sellos y los accesorios de montaje correspondientes. Jindingsheng diseña el conjunto como una única unidad de intercambio para que la carcasa del rodillo llegue con la geometría preestablecida correcta para el modelo de prensa.
- La grasa del rodamiento está limpia y el juego está dentro del límite.
- Los pasadores de montaje y los muñones del eje no presentan rayas.
- El cronograma de producción permite tiempo adicional de desmontaje
- Ya se pueden detectar ruidos en los rodamientos o juego axial
- Los sellos, las cubiertas de los extremos o los deflectores de aceite muestran marcas de desgaste.
- El tiempo de inactividad es reducido y el espacio libre preestablecido tiene valor.
 Eje excéntrico 42CrMo para maquinaria de prensa de pellets Un eje excéntrico forjado con precisión y tratado térmicamente que convierte el movimiento giratorio en la oscilación necesaria para el flujo de material, esencial para mantener el rendimiento adecuado de la carcasa del rodillo. Ver producto →
Los ejes excéntricos y los componentes internos llevan la cadena de desgaste hacia adelante
Un eje excéntrico desgastado o un espaciador de tamaño incorrecto pueden hacer que una carcasa nueva falle más rápido que una temporada completa de producción normal. Los ejes excéntricos, las cubiertas de los extremos de los casquillos de los cojinetes, los deflectores de aceite y los espaciadores de precisión a menudo se tratan como accesorios baratos, pero cada uno tiene un trabajo mecánico específico. El eje convierte el movimiento giratorio en oscilación que impulsa el material a través de la matriz. El deflector de aceite dirige la lubricación hacia el rodamiento y el espaciador establece la posición lateral exacta de la carcasa del rodillo.
Una desviación de 0,05 mm en el desgaste del muñón del eje es suficiente para cambiar la distribución de la carga del rodamiento, y eso se manifiesta como un desgaste desigual de la carcasa en toda la cara del troquel. Jindingsheng ofrece ejes excéntricos en acero 45, 40Cr y 42CrMo para que el reemplazo pueda coincidir con la suposición de carga original en lugar de optar por la opción más económica.
- Retire la carcasa del rodillo y mida el espesor de pared restante.
- Gire el eje excéntrico con la mano y sienta si hay un arrastre irregular.
- Inspeccione la cubierta del extremo del casquillo del cojinete y el deflector de aceite en busca de marcas de contacto.
- Compare las dimensiones del muñón del eje con las especificaciones de la pieza nueva.
- Establezca la separación radial entre el armazón y la matriz después del ensamblaje, no antes.
Una muestra de grasa limpia no es prueba de un rodamiento sano. El patrón de desgaste de la carcasa del rodillo cuenta la historia primero.
Programe el trabajo de reemplazo según las mediciones de espacios, no en un calendario
El desencadenante más confiable para el reemplazo es el aumento medido en la separación entre la matriz y el rodillo y la pérdida del espesor de la pared de la carcasa, no un contador de horas. Los calendarios son útiles como recordatorios, pero la carga de producción y la abrasión de la materia prima varían demasiado como para que sean el único control. Para una prensa de matriz anular de tamaño mediano que funcione en dos turnos, verifique la separación entre el rodillo y la matriz cada 200 horas de funcionamiento.
Reemplace el casquillo del rodillo cuando el diámetro exterior se haya desgastado entre 2,5 y 3,0 mm con respecto a la nueva dimensión, o antes si el perfil pierda su mordida. Este cronograma brinda resultados predecibles sin cambiar los troqueles demasiado pronto. Para prensas que ejecutan turnos continuos de alto tonelaje, los conjuntos de rodillos de servicio pesado merecen atención porque sus superficies de soporte más grandes distribuyen la misma carga sobre un área de contacto más grande.
| Síntoma | causa probable | Pieza para inspeccionar o reemplazar |
| Pellets finos y acristalamiento frontal | La separación entre el rodillo y la matriz es demasiado amplia | Desgaste de la carcasa del rodillo y del eje excéntrico |
| Concha pulida pero sin morder | Perfil de diente incorrecto para el avance | Carcasa del rodillo de dientes curvos |
| Sobrecalentamiento del refrigerador | hondero de petróleo incautado o seco | Deflector de aceite, tapa del extremo del casquillo del cojinete |
| Golpe metálico en una prensa cargada. | Juego excesivo del rodamiento o eje doblado | Conjunto de rodillo de presión, eje excéntrico |
| Desgaste desigual en todo el ancho de la carcasa | Anillo espaciador desgastado o eje desalineado | Espaciador de precisión, eje excéntrico. |
Realice un seguimiento del diámetro, no solo de las horas. Un proyecto que pierde 0,1 mm en 200 horas se desgasta normalmente. Una carcasa que pierde 0,4 mm en el mismo período indica un rodamiento contaminado o una holgura demasiado estrecha.
Abastecimiento Piezas de repuesto para molinos de pellets Sin perder el control metalúrgico
El riesgo comercial en repuestos no es el precio unitario; Se trata de una variación metalúrgica y dimensional incontrolada entre lotes. Las piezas de repuesto de las prensas de pellets se fabrican en lotes y cada lote dependen de la materia prima, el tratamiento térmico y las tolerancias de mecanizado. Un presupuesto que parece barato sólo lo es si el informe de dureza y el certificado dimensional coinciden con el grado acordado.
- Solicite el grado del material y el número de calor en cada factura.
- Solicite un informe de dureza para ejes y casquillos de rodillos, no solo un certificado químico.
- Confirme si se mantienen las tolerancias en la dimensión de la pieza nueva o en el límite de desgaste.
- Indique los requisitos de embalaje y protección contra la humedad para el transporte marítimo.
- Consulte en el catálogo de repuestos el modelo de prensa y el diámetro exterior del troquel.
Realice su pedido con la misma documentación que esperaría de un OEM: calidad del material, rango de dureza, informe dimensional y trazabilidad del lote. Un proveedor que no puede proporcionar registros de tratamiento térmico no puede garantizar la vida útil.
Piezas de repuesto para molinos de pellets: preguntas comunes sobre abastecimiento de los equipos de mantenimiento
¿Con qué frecuencia se deben reemplazar los casquillos de los rodillos en una fábrica de pellets de pienso?
En aplicaciones de alimentación abrasiva, la mayoría de las plantas reemplazan la carcasa del rodillo cada 800 a 1200 horas de operación. En aplicaciones de alimentación de baja abrasión, los intervalos pueden extenderse más allá de las 2000 horas. Utilice la verificación de la separación cada 200 horas como desencadenante principal y cambie el casquillo cuando su diámetro exterior haya perdido entre 2,5 y 3,0 mm.
¿Debo reemplazar el conjunto completo del rodillo de presión o solo la carcasa del rodillo?
Reemplace sólo el casquillo cuando el cojinete, los muñones del eje y las cubiertas de los extremos estén dentro de la tolerancia. Reemplace el conjunto completo cuando pueda medir el juego del rodamiento, escuchar ruido o ver marcas en el deflector de aceite. El costo inicial adicional es menor que el costo de un segundo desmontaje.
¿Por qué a veces falla una carcasa de rodillo nueva antes de que se desgaste la matriz vieja?
Una carcasa nueva puede fallar prematuramente si el espacio radial está demasiado ajustado, si el material de la carcasa es demasiado duro para la cara del troquel o si el eje excéntrico y los cojinetes transfieren vibración a la carcasa. Verifique el espacio después de cada ensamblaje y compare la dureza de la carcasa con la dureza del troquel antes de realizar el pedido.
¿Qué información debo enviar antes de pedir piezas de repuesto?
Envíe la marca y el modelo de la prensa, el diámetro exterior del troquel, el ancho de la carcasa del rodillo, los centros de los pasadores de montaje, las dimensiones del muñón del eje y el material actual de la carcasa. Si es posible, agregue fotografías de la pieza desgastada y de la carcasa del cojinete. Eso reduce la posibilidad de que se produzca un desajuste causado por máquinas más antiguas rediseñadas a lo largo de los años de producción.


Póngase en contacto
Síganos
Enlaces rápidos
Serie de productos
Contáctenos
Correo electrónico: ysf@jindingsheng.com.cn
Dirección: No. 19, Zona de concentración industrial de la ciudad de Qiucun, ciudad de Guangde, ciudad de Xuancheng, provincia de Anhui
